


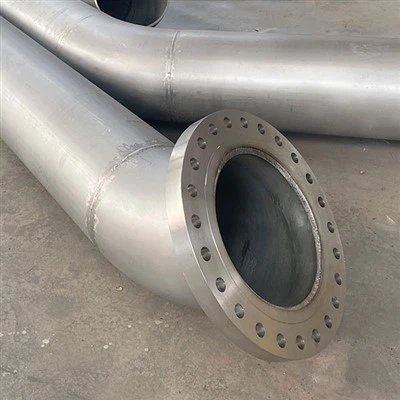
Produkcja szpul rurowych
Norma: ASTM A312, ASTM A213, ASTM A269, ASTM A790
Materiały: 304, 304l, 316, 316l, 904l, 254smo, 2205, 2507
Komponenty: rura, kołnierz, kolano, reduktor, trójnik
Usługa: Dostosowane do prefabrykacji szpule rurowe
A prefabrykowana szpula rurowato to, co otrzymujesz, gdy warsztat zbuduje odcinek Twojego rurociągu technologicznego - rury, złączki, kołnierze, wsporniki, wszystko zespawane, sprawdzone, poddane próbom hydrotechnicznym i oznaczone - przed wysyłką do Twojej lokalizacji. Zespół montażowy wykonuje-spawy. Wszystko pomiędzy dzieje się w kontrolowanym sklepie.
Powód, dla którego wykonawcy EPC skłaniają się ku prefabrykacjom, jest prosty: spoiny warsztatowe są akceptowane w 95–98%-w pierwszym przejściu, podczas gdy w terenie w 85–95%, w zależności od pogody i dostępu. W przypadku projektu obejmującego 1000-spaw ta szczelina 10–13% oznacza o 100–130 spoin naprawczych mniej, a różnica w kosztach między ponowną obróbką na miejscu a poprawką w kontrolowanym warsztacie wynosi około 3 razy.
Formularze produktów
Bar i drążek
Płyta i arkusz
Cewka i pasek
Rura i rurka
Montaż: kołnierz, trójnik, kolanko, reduktor itp.
Kucie: pierścień, wał, okrąg, blok itp.

Materiał × Norma × Tabela referencyjna rozmiaru
To jest tabela, której potrzebujesz, zanim zapytanie ofertowe zostanie opublikowane. Odwzorowuje stopy, które regularnie prefabrykujemy, zgodnie z obowiązującymi nimi normami ASTM/ASME, najczęściej zamawianymi zakresami rozmiarów oraz poziomem dokumentacji wymaganej w większości projektów.
| Grupa materiałowa | Typowe stopnie | Obowiązujące standardy | Typowy zakres rozmiarów (NPS) | Wspólne harmonogramy |
|---|---|---|---|---|
| Stal nierdzewna (austenityczna) | 304/L, 316/L, 321, 310 | ASTM A312 / A358 / A813 / A814 | NPS 1/2" – 24" | Sch 10S – 80S |
| Stal nierdzewna (dupleks) | 2205 (S31803/S32205), superdupleks 2507 (S32750) | ASTM A790 / A928 | NPS 1/2" – 24" | Sch 10S – 80S |
| Stop niklu (Ni-Cr-Mo) | Hastelloy C276 (N10276), C22 (N06022) | ASTM B619 / B622 | NPS 1/2" – 12" | Sch 10S – 80S |
| Stop niklu (Ni-Cr) | Inconel 625 (N06625), Inconel 600 (N06600) | ASTM B444 / B705 | NPS 1/2" – 12" | Sch 10S – 80S |
| Nikiel-żelazo-chrom | Incoloy 825 (N08825), 800H (N08810) | ASTM B423 / B705 | NPS 1/2" – 12" | Sch 10S – 80S |
| Nikiel-miedź | Monel 400 (N04400) | ASTM B165 / B725 | NPS 1/2" – 12" | Sch 10S – 80S |
| Stal węglowa (do zastosowań nie-korozyjnych) | A106 gr.B, A333 gr.6, A335 P11/P22 | ASTM A106 / A333 / A335 | NPS 1/2" – 36" | Sch 40 – XXS |
W przypadku większości rafinerii GCC i europejskich zakładów chemicznych, głównymi parametrami roboczymi są 316/l do zastosowań ogólnych, 2205 do zastosowań z wodą morską i chlorkami oraz Hastelloy C276 / Inconel 625 do zastosowań w kwasach i-wysokotemperaturowych. Stal węglowa A106 Gr.B występuje w instalacjach użyteczności publicznej i parowych.
Macierz parametrów spawania - Liczby zawarte w instrukcji WPS
Dla każdej grupy materiałów procedura spawania musi mieścić się w określonym oknie parametrów. Dobra instrukcja WPS dotycząca prac prefabrykowanych określa spoiwo, zakres dopływu ciepła, granicę temperatury międzyściegowej, gaz osłonowy i wymagania (lub zakazy) dotyczące PWHT. Poniższa matryca przedstawia większość kwalifikowanych procedur; WPS Twojego projektu może je dokręcić lub poluzować w oparciu o kwalifikację ASME Sekcja IX.
| Grupa materiałowa | Spoiwo metalowe (AWS A5.14) | Dopływ ciepła (kJ/mm) | Maksymalna temperatura międzyściegowa (stopnie) | Ekranowanie/podkład | Wymagany PWHT? |
|---|---|---|---|---|---|
| Stal nierdzewna 316/L | ER316L/ER308L | 0.5 – 2.0 | Mniej niż lub równo 150 | Oczyszczanie korzeni argonu (99,99% Ar) | NIE |
| 2205 dupleks | ER2209 (Ni-dopasowany) | 0,5 – 2,5 (zwykle 1,0 – 1,5 dla grani TIG) | Mniej niż lub równo 150 | Opcjonalnie oczyszczanie korzenia argonu + podkład N₂ | Nigdy(niszczy równowagę fazową) |
| 2507 superdupleksowy | ER2594 (Ni-dopasowany) | 0,5 – 2,0 (ciaśniejsze okno) | Mniejsza lub równa 100 | Oczyszczanie korzeni argonu + podkład N₂ | Nigdy |
| C276 / C22 | ERNiCrMo-4 (C276) / ERNiCrMo-10 (C22) | 0.5 – 2.0 | Mniej niż lub równo 150 | Oczyszczanie korzeni argonu, podłoże-o wysokiej czystości | Nie (niskoemisyjny) |
| Inconel 625 | ERNiCrMo-3 | 0.5 – 2.0 | Mniej niż lub równo 150 | Oczyszczanie korzeni argonem | NIE |
| Incoloy 825 | ERNiFeCr-2 lub ERNiCrMo-3 | 0.5 – 2.0 | Mniej niż lub równo 150 | Oczyszczanie korzeni argonem | Nie (stabilizowany Ti) |
| Stal węglowa A106 Gr.B | ER70S-3 / ER70S-6 (GTAW) lub E7018 (SMAW) | 1.0 – 3.0 | Mniejsze lub równe 250 | Żadne nie jest wymagane | Wymagane powyżej ściany 19 mm zgodnie z B31.3 |
Krytyczne reguły z tej matrycy:
Dopasuj wypełniacz do składu chemicznego metalu nieszlachetnego.Użyj wypełniacza C276 na metalu nieszlachetnym C22, a stracisz przewagę w zakresie korozji HAZ, za którą zapłaciłeś. Użyj ER2209 na 316L i utworzysz ogniwo korozyjne na spoinie.
Dupleks i superdupleks nigdy nie otrzymują PWHT.Jeśli producent proponuje PWHT dla 2205 lub 2507, wstrzymaj zamówienie. PWHT w zakresie 600–950 stopni wytrąca fazę sigma i niszczy równowagę fazową.
Dopływ ciepła ma zarówno dolną, jak i górną granicę.Zbyt niska zawartość dupleksu powoduje wysoką zawartość ferrytu i azotków (ryzyko pękania na zimno); zbyt wysoka daje fazy sigma + chi (utrata odporności na korozję).
Tolerancje wymiarowe - Liczby decydujące o tym, czy szpula zmieści się na budowie
Szpula, która jest o 5 mm za długa lub obrócona o 2 stopnie, nie zostanie zainstalowana. Zadaniem producenta jest zachowanie tych wymiarów przed wysyłką; Zadaniem inspektora jest ich weryfikacja przed akceptacją. Są to tolerancje określone w większości projektów zgodnie z ASME B31.3 §328.
| Typ tolerancji | Typowy limit (ASME B31.3) | Dlaczego to ma znaczenie |
|---|---|---|
| Długość od środka-do-od środka | ± 3 mm | Niedopasowanie długiej szpuli =. Przeróbka pola |
| Długość od twarzy-do-twarzy | ± 3 mm | Niedopasowanie kołnierza-do-złączki |
| Wyśrodkuj-w-twarz | ± 3 mm | Lokalizacja oddziału |
| Obrót kątowy/kołnierzowy | ± 0,5 stopnia | Nieprawidłowe ustawienie-otworu śruby → awaria uszczelki |
| Równoległość czoła kołnierza (przerwa) | Mniejsza lub równa 0,5 mm na całej powierzchni | Uszczelnienie uszczelki |
| Wewnętrzna niewspółosiowość spoiny (hi-lo) | Mniejsza lub równa 1,6 mm dla NPS Mniejsza lub równa 24 | Jakość spoiny/koncentracja naprężeń |
| Lokalizacja oddziału | ± 3 mm | Podkładka wzmacniająca pasuje-do góry |
| Owalność | Mniej niż lub równo 1% OD (typowo) | Kołnierz pasuje-, uszczelki |
Wszystko poza tymi limitami jest przeróbką. Dobry wytwórca sprawdza wymiary po dopasowaniu- ORAZ po spawaniu (skurcz spoiny może spowodować przekroczenie tolerancji o 1–2 mm).
Rozmiary, formy i opcje konfiguracji
Prefabrykujemy szpule od NPS 1/2" do NPS 36", w pojedynczych-zespołach szpulowych o długości do około 12 m i masie do 8 ton. Większe zespoły są dzielone na przenośne moduły i łączone na miejscu.
| Konfiguracja | Typowe zastosowanie | Notatki |
|---|---|---|
| Pojedyncza-szpula z kołnierzami na obu końcach | Zawiąż-pomiędzy dwoma stałymi punktami | Najczęściej; najprostsza wysyłka |
| Zespół wielu-szpuli (nagłówek + odgałęzienia) | Stacje kompresorowe, rurociągi rozgałęźne | Cięższy; może wymagać podzielonej wysyłki |
| Szpula z przyłączami spawanymi (kolana, trójniki, reduktory) | Układ rurociągów procesowych według izometrii | Złączki zgodne z ASME B16.9 (spawane doczołowo) lub B16.11 (kielich/gwint) |
| Szpula z przyspawanymi połączeniami odgałęźnymi | Połączenia przyrządów, linie próbkujące, dreny | Spoiny-z pełną penetracją; tam, gdzie jest to wymagane, podkładki wzmacniające |
| Szpula ze zintegrowanymi wspornikami/siodełkami | Sprzęt-montowany na płozach, dysze do naczyń | Według rysunku |
Przygotowanie końcówek to zazwyczaj skosy ASME B16.25 (norma 37,5 stopnia, 22,5 stopnia w przypadku cienkich ścian) w przypadku połączeń spawanych doczołowo; gładkie końce lub kołnierze do połączeń kołnierzowych; końcówki gwintowane lub kielichowe-spawane do połączeń-o małych średnicach.
Rozmiary i standardy najczęściej-zamawianych materiałów
Dla najczęściej prefabrykowanych przez nas stopów (316L, 2205, C276, 625) typowe schematy konfiguracji to:
| Tworzywo | Najpopularniejszy zakres NPS | Najczęstszy harmonogram | Najczęściej spotykane łączniki | Wypełniacz metalowy |
|---|---|---|---|---|
| Stal nierdzewna 316/L | NPS 2" – 12" | Sch 10S, 40S | B16.9 do spawania (kolana o dużym promieniu, trójniki równe, redukcje koncentryczne) | ER316L |
| 2205 dupleks | NPS 2" – 8" | Sch 40S, 80S | B16.9 do spawania | ER2209 (Ni-dopasowany do równowagi fazowej) |
| Hastelloy C276 | NPS 1" – 6" | Sch 40S, 80S | B16.9 do spawania | ERNiCrMo-4 |
| Inconel 625 | NPS 1" – 6" | Sch 40S, 80S | B16.9 do spawania | ERNiCrMo-3 |
W przypadku projektów usługowych (zgodność z NACE MR0175) granica twardości spoin wynosi maksymalnie 22 HRC dla stali węglowej, maksymalnie 32 HRC dla stali duplex - Instrukcja WPS producenta musi wykazać zgodność poprzez badanie twardości w PQR.
Procesy spawalnicze stosowane w produkcji szpul prefabrykowanych
Większość warsztatów prefabrykowanych stosuje kombinację procesów dobranych do materiału i położenia złącza:
| Proces | Sekcja IX ASME | Typowe zastosowanie | Zalety |
|---|---|---|---|
| GTAW (TIG) | Proces 141 | Kanał korzeniowy, cienkościenne, materiały stopowe | Najwyższej jakości korzeń, bez żużla |
| SMAW (kij) | Proces 111 | Wypełnienie i zakrętka, stal węglowa | Wszechstronność i niski koszt sprzętu |
| GMAW (MIG) | Proces 135 | Wypełnienie ze stali węglowej, produkcja | Wysokie osadzanie |
| FCAW (rdzeń topnikowy) | Proces 136/137 | Produkcja stali węglowej | Wysoka produktywność,-wszystkie stanowiska |
| PIŁA (łuk kryty) | Proces 121 | Duża średnica, ciężka ściana | Bardzo wysokie osadzanie |
| Połączone GTAW + SMAW | 141 + 111 | Produkcja stopów i stali nierdzewnej | Jakość grani TIG + wydajność wypełniania SMAW |
| Orbitalny GTAW | 141 (automatyczne) | Mały otwór ze stali nierdzewnej, farmaceutyczny | Stała, zautomatyzowana jakość |
Pozycja na płasko w warsztacie (1G) jest znacznie bardziej produktywna niż spawanie w terenie. - Pierwsze-przejście akceptacja UT/RT zwykle wynosi 95–98% w warsztacie w porównaniu z 85–95% w terenie.
Badanie nieniszczące - Czego spodziewa się inspektor
Zgodnie z normą ASME B31.3 zakres NDE zależy od kategorii obsługi płynów (normalny, kategoria M lub-wysokie ciśnienie/kategoria D). Typowe dla prefabrykowanych szpul instalacji procesowych:
| Praca | VT | P.T | MT | CZ | UT |
|---|---|---|---|---|---|
| Normalne działanie płynów (woda, powietrze, para) | 100% | 10% korzeń/nasadkę | - | 10% spoin doczołowych | - |
| Kategoria M (ciecze toksyczne) | 100% | 100% | - | 100% spoiny doczołowe | - |
| Serwis kwaśny (NACE MR0175) | 100% | 100% | - | 100% spoiny doczołowe | + twardość Mniejsza lub równa 22 HRC |
| Wysoka-temperatura/wysokie-ciśnienie | 100% | 100% | - | 100% spoiny doczołowe | 100% |
Badanie hydrostatyczne przy 1,5 × ciśnienie projektowe × (stosunek naprężenia S_test / S_design), utrzymywane przez co najmniej 10 minut bez spadku ciśnienia - zgodnie z ASME B31.3 §345. Jest to ostateczny test akceptacyjny przed wysyłką.
Pakiet dokumentacji - O co należy prosić przy każdej dostawie szpulowej
W przypadku projektów GCC i europejskich pakiet dokumentacji jest równie ważny jak sama szpula. Brak jednego z nich spowoduje wstrzymanie dostawy:
| Dokument | Standard | Odpowiedzialność | Notatki |
|---|---|---|---|
| Certyfikat testu młyna (MTC) | PL 10204 3.1 lub 3.2 | Młyn | Na ciepło; chemia + mechanika |
| Specyfikacja procedury spawania (WPS) | Sekcja IX ASME | Łgarz | Według zestawu wypełniaczy o-grubości-materiału |
| Zapis kwalifikacji procedury (PQR) | Sekcja IX ASME | Łgarz | Testowy zapis spoiny |
| Kwalifikacja spawacza (WPQ) | Sekcja IX ASME | Łgarz | Na spawacza, na stanowisko-procesowe-materiałowe |
| Mapa spoin / Podróżnik spoin | Specyfikacja projektu | Łgarz | Identyfikator spoiny → Identyfikator spawacza → Wyniki NDE |
| Raporty NDE (RT/UT/PT/MT) | ASME B31.3 / Sekcja V | Producent (w razie potrzeby-zewnętrzny świadek) | Na spoinę |
| Raport z testu hydrostatycznego | ASME B31.3 §345 | Łgarz | Ciśnienie próbne, czas trwania, wyniki |
| Raport z kontroli wymiarowej | ASME B31.3 §328 | Łgarz | Weryfikacja tolerancji |
| Raport z weryfikacji PMI | Specyfikacja projektu | Producent lub osoba trzecia- | Do zastosowań stopowych lub krytycznych |
| Ocena zgodności z PED | PED 2014/68/UE | Producent (jednostka notyfikowana dla kategorii I-IV) | Wymagane w przypadku europejskich urządzeń ciśnieniowych |
| Raport obróbki cieplnej (jeśli PWHT) | ASME B31.3 | Łgarz | Rekord czasu-temperatury |
| Raport dotyczący obróbki powierzchni/powłoki | Specyfikacja projektu | Łgarz | Jeśli FBE, 3LPE, malowanie itp. |
| Pochodzenie materiału / kraj pochodzenia | Specyfikacja projektu | Młyn / Producent | Wymagane w przypadku przepisów celnych i reguł pochodzenia GCC |
| Deklaracja NACE MR0175 / ISO 15156 | NACE/ISO | Łgarz | Dla kwaśnych linii usług |
| Zezwolenie na inspekcję strony trzeciej | SGS/BV/TUV/itp. | Strona trzecia | Bądź świadkiem lub przytrzymaj-uwolnienie punktu |
W przypadku projektów GCC (Saudi Aramco, SABIC, QatarEnergy, ADNOC) lista dokumentacji jest dalej rozszerzana: podwójne-oznaczanie (numer wytopu na rurze ORAZ na certyfikacie), zgodność z AVL, certyfikacja pochodzenia, a czasami-specyficzne dla projektu formularze zezwolenia na inspekcję. Poproś o listę przekazywania dokumentów (DTL) na etapie zapytania ofertowego, aby wiedzieć, co dotrze do przesyłki.
Dlaczego jakość spawania prefabrykatów przewyższa jakość spawania w terenie
Liczby opowiadają historię:
| Metryczny | Spawanie terenowe | Kupuj prefabrykaty |
|---|---|---|
| Najpierw-przejdź akceptację UT/RT | 85–95% | 95–98% |
| Wydajność spawacza | 2–3 spawy/osobę-dzień | 6–8 spawów/osobę-dzień (pozycjoner + przyrząd) |
| Opóźnienia pogodowe | Deszcz / wiatr / zimno zatrzymują produkcję | Sklep wewnętrzny, bez wpływu pogody |
| Ograniczenia dostępu do witryny | Rusztowania, ograniczona przestrzeń, praca na wysokości | Pozycjonery-z poziomu gruntu |
| Czas konfiguracji NDE | Znaczące (mobilna załoga na miejscu) | Wewnętrzne-RT/UT, natychmiast |
| Koszt dodatkowej obróbki na spoinę | 2–3× oryginał (wytnij,-ponownie zespawaj,-ponownie sprawdź na miejscu) | 1,5× oryginał (-przeróbka w sklepie jest szybsza) |
W przypadku projektu obejmującego 1000-spoin różnica między 95% a 98% akceptacji pierwszego-przejścia to oszczędność 30 spawów poprawkowych. Przy kosztach 500–700 na przeróbkę w terenie, 500–700 na przeróbkę na polu, 5000 na przeróbkę w warsztacie (niższą z powodu braku mobilizacji) oszczędności wynoszą około 30 000 USD na bezpośrednich przeróbkach – i to bez uwzględnienia przywrócenia harmonogramu i ryzyka jakościowego.
Typowe zastosowania prefabrykowanych szpul rurowych
| Przemysł | Gdzie używane są szpule prefabrykowane |
|---|---|
| Ropa i gaz (wydobycie) | Rurociągi głowicy odwiertu, kolektory, kolektory produkcyjne, podmorskie zespoły zakończeń pępowinowych |
| Ropa i gaz (średni strumień) | Tłocznie, przepompownie, stacje pomiarowe, łączniki rurociągów- |
| Rafineria/petrochemia | Linie zasilające reaktory, rurociągi kolumn destylacyjnych, rurociągi FCC, rurociągi hydrokrakera |
| Obróbka chemiczna | Rurociągi reaktora, linie przesyłu kwasu, kolektory wymienników ciepła |
| Wytwarzanie energii | Rurociągi zasilające kocioł, przewody parowe, rurociągi cyrkulacyjne płuczki FGD, systemy wody chłodzącej |
| Morskie / morskie | Rurociągi chłodzące wodę morską, systemy wody pożarowej, linie balastowe, przesył paliwa |
| Odsolenie | Wysoko-wysokociśnieniowe pompy RO, rurociągi poboru wody morskiej, linie odrzutu solanki |
| LNG / kriogeniczny | Rurociągi chłodnicze, sekcja upłynniania, instalacja etylenu |
Często zadawane pytania
P: Co to jest prefabrykowana szpula rurowa?
Odp.: Prefabrykowana szpula rurowa to odcinek rurociągu technologicznego - rura, złączki, kołnierze, podpory - w pełni zespawany, sprawdzony, poddany próbom hydraulicznym i oznaczony w warsztacie na podstawie rysunków izometrycznych. Dostarczany jest na miejsce gotowy do końcowego-montażu, co ogranicza liczbę prac spawalniczych w terenie o 50–80%.
P: Jak długo trwa czas dostawy?
Odp.: Czas dostawy wynosi 5-21 dni
P: Czy istnieje przykładowa usługa?
Odp.: Próbki są dostarczane bezpłatnie
P: Jaka jest minimalna ilość zamówienia?
Odp.: Brak minimalnej ilości zamówienia
P: Jak spakować produkty?
Odp.: Warstwa wewnętrzna ma wodoodporną warstwę zewnętrzną z papieru i jest przymocowana drewnianą paletą do fumigacji.
P: Kraje eksportowane
Odp.: Brazylia, Republika Południowej Afryki, Indonezja, Indie, Singapur, Malezja, Iran, Rosja, Zjednoczone Emiraty Arabskie, Chile, Laos itp.
Popularne Tagi: prefabrykowana szpula rurowa, produkcja szpul rurowych, szpula rurowa ASME B31.3, procedura spawania szpul rurowych, prefabrykowana rura spawana
Następny
NrMoże ci się spodobać również



Wyślij zapytanie